抽象的な
この記事では、その背後にあるエンジニアリング原理、アプリケーション、設計戦略について探ります。複雑な 5 軸 CNC 機械加工部品。同時モーション制御により、従来の 3 軸機械では不可能な形状の製造がどのように可能になるかを検証します。この議論では、材料の選択、公差管理、航空宇宙および医療分野での産業用途、製造性を確保する重要な設計ガイドラインが取り上げられます。サプライヤーを評価するエンジニア向けの実践的な洞察も提供されます。
目次
5 軸加工の中心的な機構を理解する
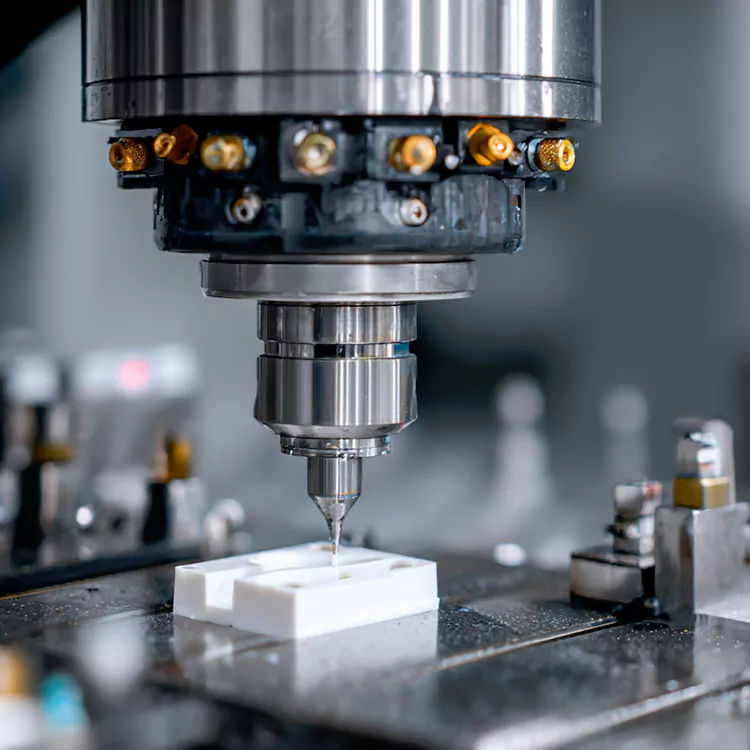
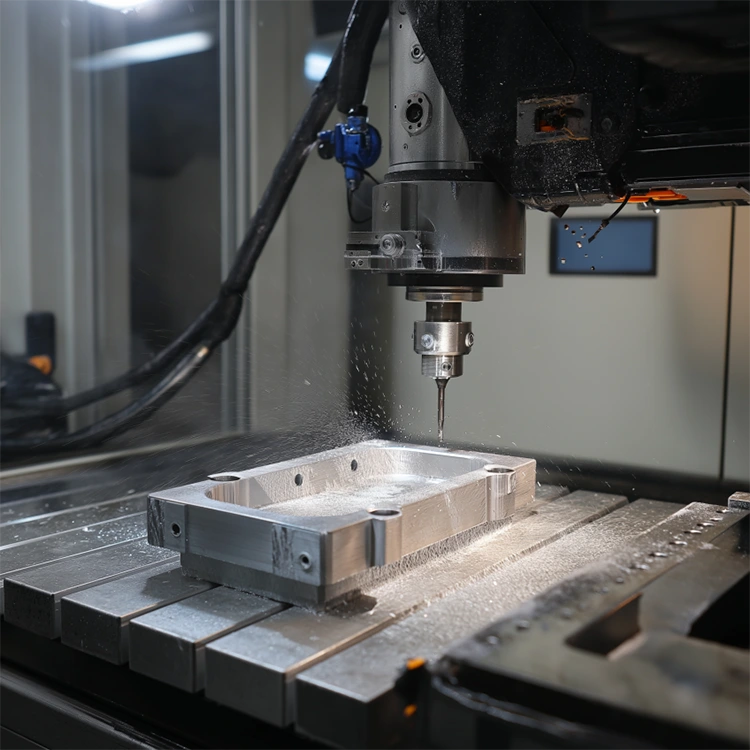
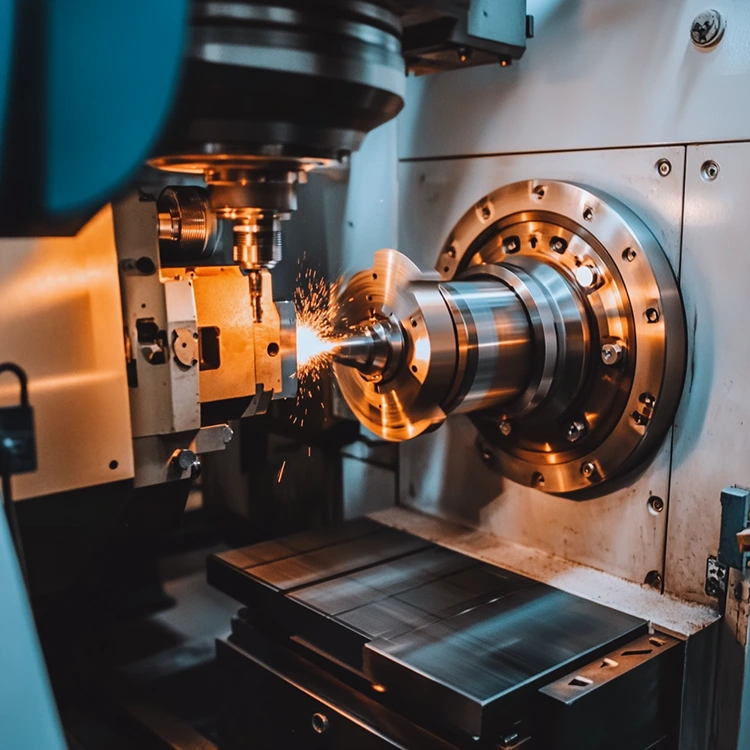
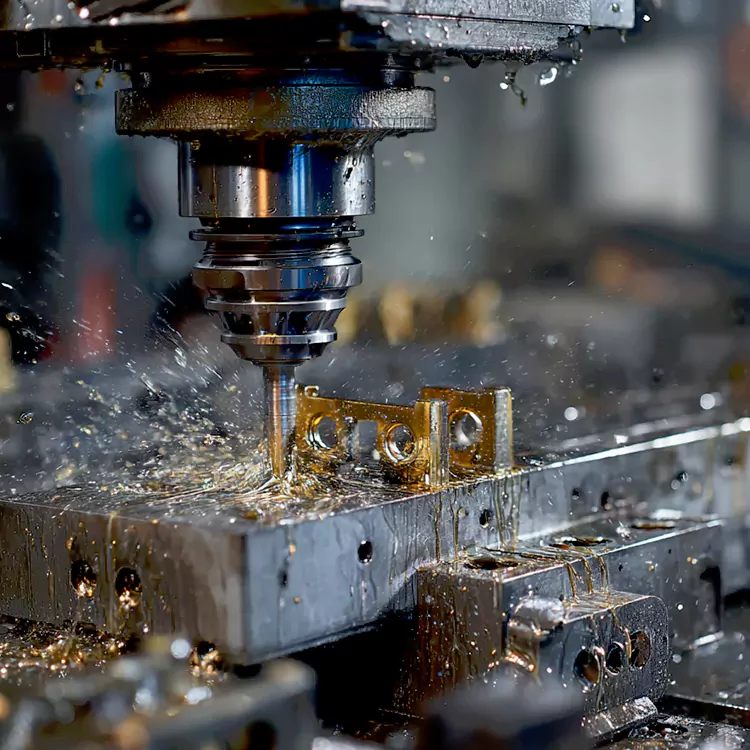
現代の精密製造の基礎は、切削工具を複数の方向に同時に動かす能力にかかっています。あ複雑な 5 軸 CNC 機械加工部品この動作はこの機能の頂点を表しており、従来の X、Y、Z の直線運動に 2 つの回転軸が追加されています。この構成により、繰り返し位置を変更する必要なく、切削工具が実質的にあらゆる角度からワークピースにアプローチできるようになります。
標準的な 3 軸加工機では、工具が 3 つの直交する軸に沿って移動する間、ワークピースは固定されたままになります。コンポーネントの複数の面にアクセスするには手動で位置を変更する必要があり、累積的なエラーが発生し、サイクル時間が長くなります。 5 軸加工では、スピンドル ヘッド、ワークテーブル、またはその両方を傾けたり回転させたりできる回転運動を導入することで、この制約を排除します。
2 つの回転軸の説明
追加の軸は通常、A、B、および C として指定され、マシン構成に応じてこれらのうちの 2 つがアクティブになります。 A 軸は X 軸を中心に回転し、B 軸は Y 軸を中心に回転し、C 軸は Z 軸を中心に回転します。たとえば、トラニオン スタイルの機械では A 軸と C 軸を使用してワークピースを傾斜および回転させますが、スイベルヘッド設計では B 軸と C 軸を使用して切削工具の方向を調整する場合があります。
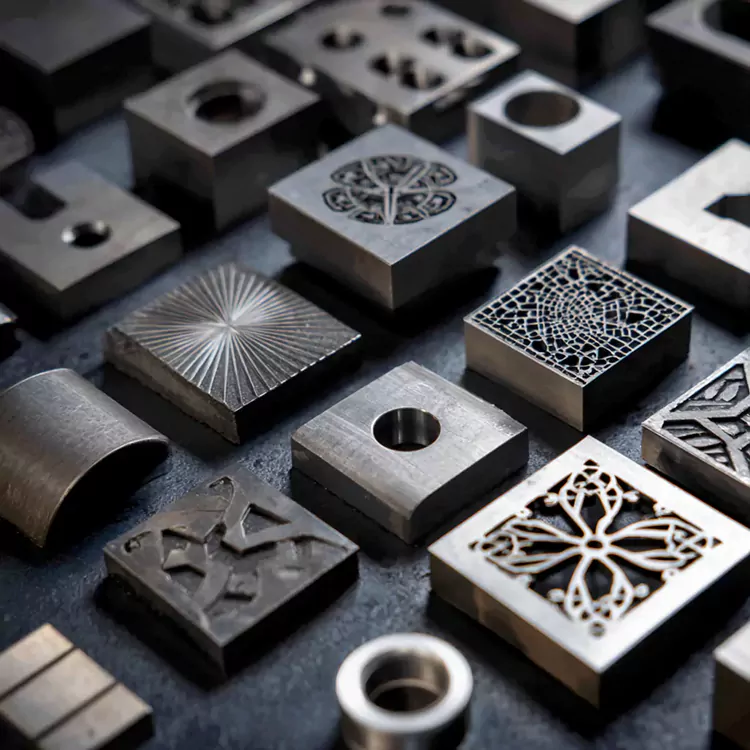
この機械的機能は、製造上の利点に直接変換されます。部品にアンダーカット、深いキャビティ、または複雑な自由曲面が必要な場合、工具は切削パス全体にわたって材料との最適な接触角を維持できます。これにより、表面品質が向上するだけでなく、刃先全体で摩耗がより均一に分散されるため、工具寿命も延長されます。
重要な洞察:工具の方向を継続的に調整することが、5 軸加工とより単純な多軸セットアップを区別するものです。マシン コントローラーは、衝突を回避しながら正確なツールパスをたどるため、5 軸すべての動きをリアルタイムで計算して同期する必要があります。
同時加工と割出加工: 違いは何ですか?
5 軸テクノロジーの領域内には、2 つの異なる動作モードが存在します。要件を指定したり、サプライヤーの能力を評価したりする場合、違いを理解することが重要です。
同時5軸加工
同時モードでは、切断プロセス中に 5 つの軸すべてが一緒に動きます。材料の除去中、回転軸は所定の位置にロックされません。代わりに、機械加工される表面に対して望ましい工具の方向を維持するために継続的に調整されます。このアプローチは、タービンブレード、インペラ、整形外科用インプラントなど、曲率が連続的に変化する形状には不可欠です。
コントローラーは直線運動と回転運動を極めて正確に調整する必要があります。特にツールアセンブリがかなり長い場合には、回転軸の小さな角度変化であっても、ツール先端の大きな動きに変換される可能性があります。したがって、正確な運動学的データとリアルタイム補正が不可欠です。
3+2軸(割出)加工
インデックス加工は 3+2 とも呼ばれ、回転軸を固定角度に配置し、3 つの直線軸のみを移動させて切削を実行します。実際の切断中、回転軸は静止したままになります。この方法は、同時加工よりも安定性が高く、プログラミングが簡単であるため、さまざまな方向の平面フィーチャを持つ部品に適しています。
| 特徴 | 同時5軸 | 3+2 軸 (インデックス付き) |
|---|---|---|
| カット時の軸移動 | 5 つの軸すべてが一緒に動きます | 回転軸は固定されています。 X、Y、Zのみ移動します |
| 最適な用途 | 自由曲面、インペラ、ブレード | 角度のある平面、角柱状の部品 |
| プログラミングの複雑さ | 高い;高度な CAM とシミュレーションが必要 | 適度;インデックス付きの 3 軸と同様 |
| 加工安定性 | 連続回転運動により低下 | より高い。切断中の堅固なセットアップ |
| 表面仕上げ能力 | 曲面に優れています | 平らな面や段差のある面に優れています |
5 軸機能を宣伝しているすべてのサプライヤーが両方のモードに習熟しているわけではありません。同時加工には、機械の運動学、ポストプロセッサーの開発、衝突回避についての深い理解が必要です。プロジェクトに複雑な自由形状が含まれる場合、サプライヤーの同時加工経験を検証することが不可欠です。
材料とその加工戦略への影響
材料の選択は、切削パラメータから工具の選択、治具の戦略に至るまで、機械加工プロセスのあらゆる側面を決定します。 5 軸加工は幅広い材料に対応しますが、それぞれに特有の課題があります。
アルミニウム合金
アルミニウムは、5 軸操作に最も加工しやすい金属の 1 つです。 6061 や 7075 などの材種は、強度、重量、機械加工性のバランスに優れています。 7075 合金は「スーパー アルミニウム」と呼ばれることが多く、6061 よりも大幅に高い引張強度を備えているため、軽量化が重要な航空宇宙構造部品に最適です。
チタンおよびニッケル合金
チタン合金、特に Ti-6Al-4V、およびインコネルなどのニッケルベースの超合金は、その卓越した強度重量比と耐食性により、航空宇宙および医療用途に不可欠です。ただし、これらの材料は切断中にかなりの熱を発生し、加工硬化する傾向があるため、鋭利な工具、最適化されたクーラント供給、保守的な切断パラメータが必要です。
ステンレス鋼および工具鋼
17-4 PH や 316L などのステンレス鋼グレードは、医療機器や食品加工機器で一般的です。靭性が高く熱伝導率が低いため、慎重な切りくず排出と効果的な冷却が必要です。工具鋼や硬化合金では難易度がさらに高まり、多くの場合、特殊な超硬工具やセラミック工具が必要になります。
エンジニアリングプラスチックと複合材
PEEK、POM、PTFE、炭素繊維複合材料などの材料は、重量に敏感な用途向けに指定されることが増えています。これらの材料には、熱に対する敏感性、層間剥離のリスク、繊維の抜けや表面の溶解を防ぐための鋭く研磨された刃先の必要性など、独自の課題が伴います。
- アルミニウム合金:加工性に優れ、構造部品に広く使用されています。
- チタン合金: 高強度、耐熱性、機械加工が困難
- ステンレス鋼: 耐食性があり、丈夫で、慎重な切りくず管理が必要
- ニッケル超合金: 極度の温度耐性、低い被削性
- エンジニアリング プラスチック: 軽量、熱に弱い、鋭利な工具が必要
- 複合材料: 強度重量比が高く、剥離しやすい
精度の達成: 公差と表面仕上げ
5 軸加工の価値は、単に複雑な形状を作成できることにあるのではなく、それを並外れた精度で作成できることにあります。適切にメンテナンスされた 5 軸機械で達成可能な公差は、重要なフィーチャで通常 ±0.005 mm (±0.0002 インチ) に達します。
シングルセットアップ加工で精度が向上する理由
機械上でワークピースの位置を変更するたびに、エラーが発生する可能性が高まります。治具の摩耗、クランプの不一致、および人的要因はすべて、位置ずれの原因となります。 5 軸テクノロジーは、1 回のセットアップで複数の面を加工することにより、この誤差の原因を排除します。同じセットアップで加工されたフィーチャー間の関係は、外部の位置決めではなく機械の運動学によって確立されるため、本質的により正確になります。
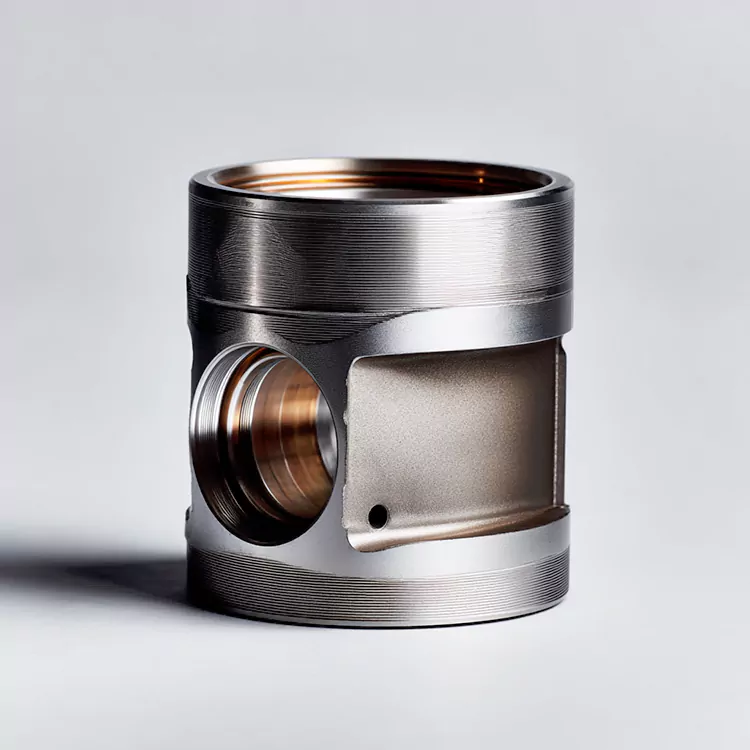
この原則は、合わせ面、軸受穴、シール面などの幾何公差が厳しい部品にとって特に重要です。たとえば、異なる角度で複数の取り付けパッドを備えたハウジング コンポーネントを、3 軸機械での複数のセットアップに伴う累積的なスタックアップ エラーを発生させることなく完成させることができます。
表面仕上げに関する考慮事項
5 軸加工における表面仕上げは、ツールパス戦略、工具形状、切削パラメータ、セットアップの剛性によって影響されます。工具が表面に対して最適な角度に維持されると、工具先端での実効切削速度がより安定し、ウィットネスマークが減少し、均一性が向上します。
| パラメータ | 代表的な範囲 | 結果に影響を与える要因 |
|---|---|---|
| 寸法許容差 | ±0.005mm~±0.05mm | 機械精度、熱安定性、治具 |
| 表面粗さ(Ra) | 0.4μm~3.2μm | ツールパス、ツール状態、主軸速度 |
| 角度許容差 | ±0.01°~±0.1° | 回転軸のキャリブレーション、運動学モデル |
| 位置許容差 | ±0.005mm~±0.02mm | 機械の形状、プローブの校正 |
注記:特定のフィーチャではより厳しい公差を実現できますが、追加の検査、より遅い送り速度、または特殊な工具が必要になる場合があります。重要ではない寸法の公差を過剰に指定すると、機能上の利点が得られずにコストが増加します。
製造容易性のための設計ガイドライン
5 軸加工の設計には、機能要件と製造の実用性のバランスが必要です。このテクノロジーは可能な領域を拡大しますが、依然として効率的な生産を支配する特定の原則があります。
機能の調整とツールへのアクセス
フィーチャーを機械の主軸に合わせることにより、プログラミングが簡素化され、回転運動の要求が軽減されます。 5 軸機械は任意の角度でフィーチャに到達できますが、平面フィーチャを X、Y、または Z に位置合わせすることでサイクル タイムが短縮され、表面品質が向上します。マシンの機能によっては別のアプローチが正当化される可能性があるため、このガイドラインは厳格な規則ではなく推奨事項として扱う必要があります。
壁の厚さとキャビティの深さ
薄壁と深いキャビティは、あらゆる機械加工作業において課題となります。 5 軸加工では、工具をキャビティの奥深くまで到達させたり、サポートが限られている壁を加工したりする必要がある場合、たわみや振動のリスクが高まります。可能であれば壁の厚さを増やしたり、キャビティの形状を広げたり、階段状のデザインを使用したりすると、剛性が向上し、特殊な工具の必要性が軽減されます。
ツールの選択とアクセシビリティ
切削工具は、ワークピースや治具の他の部分と衝突することなくフィーチャーに到達できなければなりません。この考慮事項は、内部特徴とアンダーカットに特に関係します。 CAM ソフトウェアはツールパスをシミュレートして衝突を検出できますが、設計段階でツール アクセスを早期に考慮することで、後でコストのかかる再設計を防ぐことができます。
- 可能な場合はフィーチャを主軸に揃えます
- 開口部が狭く、過度に深い空洞を避ける
- 切削力に耐えられる肉厚設計
- 深いフィーチャの場合は工具の長さと直径の比率を考慮する
- 標準の工具サイズに合わせて内側のコーナーに半径を使用します
- ツールへのアクセスは設計後ではなく、設計段階で検証してください。
業界のアプリケーションと事例の洞察
複雑な 5 軸加工コンポーネントの需要は複数のハイテク分野にまたがっており、それぞれに独自の性能要件と材料の好みがあります。
航空宇宙部品
航空宇宙製造では、構造コンポーネント、エンジン部品、飛行制御面の 5 軸加工に大きく依存しています。タービンブレード、インペラ、ブリスクには、効率を最大化する空力面と薄肉形状を実現するための同時動作機能が必要です。チタン合金やニッケル超合金などの材料が一般的であり、特殊な工具や切断戦略が必要です。
胴体のコンポーネントと翼の構造要素も 5 軸加工の恩恵を受けます。大きくて複雑な形状を 1 回のセットアップで加工できるため、組み立てエラーが減り、嵌合部品の適合性が向上します。
医療機器とインプラント
整形外科用インプラント、外科器具、歯科コンポーネントには、最高レベルの精度と表面品質が必要です。 5 軸加工により、骨の内部成長を促進する複雑な多孔質構造を備えた患者固有のインプラントや、他の方法では製造不可能な複雑な形状の器具の製造が可能になります。
チタンとその合金はこの分野で主要な材料であり、その生体適合性と機械的特性が高く評価されています。インプラントコンポーネントの表面仕上げは、細菌付着のリスクを最小限に抑え、周囲の組織と適切に統合するために、厳格な基準を満たしている必要があります。
自動車とモータースポーツ
シリンダーヘッド、トランスミッションハウジング、ターボチャージャー部品などの高性能自動車部品は、5 軸加工で達成できる精度と表面品質の恩恵を受けます。モータースポーツ業界では、設計の複雑さの限界を押し上げることが多く、有機的で最適化された形状を備えたコンポーネントの迅速な納期が求められます。
ロボティクスとオートメーション
ロボットのジョイント、エンドエフェクター、構造フレームには、複雑な形状を備えた軽量で剛性の高いコンポーネントが必要です。 5 軸加工により、組み立てが必要となる機能の統合が可能になり、部品点数が削減され、システムの信頼性が向上します。
5 軸加工パートナーの評価
適切な製造パートナーを選択することは、設計自体と同じくらい重要です。 5 軸機能を主張するすべてのサプライヤーが、複雑な部品に要求される精度と表面品質を提供できるわけではありません。
同様のジオメトリの経験
サプライヤーの適合性を示す最も信頼できる指標は、同等の複雑さのコンポーネントの経験です。インペラや医療用インプラントを定期的に製造している会社は、主に単純なブラケットやプレートを機械加工している会社とは異なる専門知識を持っています。同様の作業の例をリクエストすると、その機能についての洞察が得られます。
機械技術と計測学
工作機械自体は方程式の一部にすぎません。完成した部品を検証するために使用される測定機器も同様に重要です。座標測定機 (CMM)、インプロセス プロービング システム、および構造化光スキャンはすべて、複雑な形状が仕様を満たしていることを確認するための貴重なツールです。
CAM プログラミングとシミュレーション
効率的な 5 軸ツールパスを生成できる高度な CAM ソフトウェアが不可欠です。加工を開始する前に衝突やガウジを検出するシミュレーションおよび検証ツールは、時間を節約し、コストのかかるエラーを防ぎます。時代遅れのプログラミング手法に依存しているサプライヤーや、シミュレーション機能が不足しているサプライヤーは、複雑なプロジェクトに苦戦する可能性があります。
名誉は維持する最先端の製造能力航空宇宙、医療、産業分野にわたって精密コンポーネントを提供してきた実績があります。お問い合わせプロジェクトの要件について話し合い、総合的な評価を受けます。
よくある質問
3 軸加工では、X、Y、Z の 3 つの直線軸に沿って切削工具が移動します。5 軸加工では 2 つの回転軸が追加され、位置を変更せずに工具を複数の角度からワークピースにアプローチできるようになります。これにより、複雑な形状の作成が可能になり、セットアップ時間が短縮され、複数のクランプによる誤差が排除されて精度が向上します。
はい。 5 軸機械は、重要なフィーチャに関して通常 ±0.005 mm (±0.0002 インチ) の公差を達成します。シングルセットアップ機能は、操作間で部品を移動するときに蓄積される位置誤差を排除するため、この精度に大きく貢献します。ただし、このような許容差を達成するには、適切な機械のメンテナンス、熱安定性、および慎重なプロセス計画が必要です。
ほとんどの機械加工可能な金属、エンジニアリング プラスチック、複合材料は 5 軸機械で加工できます。一般的な材料には、アルミニウム合金、チタン合金、ステンレス鋼、ニッケル超合金、PEEK、POM、炭素繊維複合材料などがあります。材料の選択は、切削パラメータ、工具、治具の戦略に影響を与えるため、設計プロセスの早い段階で検討する必要があります。
同時加工では、5 つの軸すべてが切削中に一緒に移動するため、複雑な表面に追従するように工具の方向を継続的に調整できます。 3+2 (インデックス付き) 加工では、3 つの直線軸が切削を実行している間、回転軸は固定角度で位置決めされ、ロックされます。自由曲面には同時加工が必要ですが、角度のある平面フィーチャを持つ部品には 3+2 で十分なことがよくあります。
5 軸加工により実現可能な形状の範囲は拡大しますが、一部の機能は依然として困難です。例としては、工具へのアクセスが制限されている非常に深くて狭いキャビティ、振動しやすい非常に薄い壁、工具が過度に突出しないと到達できない内部構造などがあります。多くの場合、キャビティの形状を開口したり壁の厚さを調整したりするなど、設計を最適化すると、これらの課題を軽減できます。
表面仕上げは通常、マイクロメートルまたはマイクロインチ単位で測定される Ra (粗さ平均) パラメータを使用して指定されます。 5 軸加工では、達成可能な仕上げはツールパス戦略、工具の状態、機械の安定性に依存します。一般的な値の範囲は、精密仕上げ用の Ra 0.4 μm から、より一般的な目的用の Ra 3.2 μm までです。要件が厳しくなるとコストと処理時間が増加するため、表面仕上げは機能的に必要な場合にのみ指定する必要があります。
完全なリクエストには、STEP や IGES などの標準形式の 3D CAD モデル、重要な公差と表面仕上げ要件を備えた 2D 図面、材料仕様、数量、および特別な取り扱いまたは検査要件が含まれている必要があります。部品の機能と重要な特徴に関する情報を提供することは、メーカーがプロセスを最適化し、潜在的な製造上の問題を早期に特定するのに役立ちます。
最も複雑なコンポーネント設計を実現する準備はできていますか?当社のエンジニアリング チームは、お客様の要件を評価し、最適な加工戦略を推奨する準備ができています。
見積もりを取得する →