プロジェクトが予定通りに出荷されるかどうかは板金製造によって決まるのはなぜですか?
図面を承認し、部品が届くのを待った後、穴の位置が合わず、仕上がりが一貫していないことに気付いた方は、 または、アセンブリに突然「やり直し」が必要になった場合でも、あなたは一人ではありません。板金加工単純そうに見える 材料の選択、曲げ許容値、溶接方法、表面仕上げ、検査などの小さな決定が遅れに重なり始めるまで そしてコスト超過。
この記事では、実際的な購入者重視の側面を詳しく説明します。板金加工: プロジェクトは通常失敗しますが、 最初の注文のリスクを軽減する方法、適合する部品、見た目が適切な部品を必要なときに入手できるようにサプライヤーに何を依頼すべきか。 また、自分のチームで再利用できる簡単なチェックリスト、比較表、FAQ もあります。
目次
概要
- 定義する板金加工購入者の視点から(教科書ではなく)。
- 廃棄、やり直し、スケジュールのずれを引き起こす最も一般的な障害点をマッピングします。
- 切断、曲げ、接合、仕上げの選択がフィット感と外観にどのように影響するかを示します。
- 誤解を防ぐために使用できる図面リリースのチェックリストを提供します。
- 実際の検査ゲートと合否基準について説明します。
- ツールや改訂の前に、購入者がコントロールできるコスト レバーを早期に特定します。
- サプライヤーのワークフローを共有して、プロトタイプから生産までのリスクを軽減します。
- 購入者が注文する直前に尋ねる FAQ に答えます。
実際の板金加工とは何ですか?
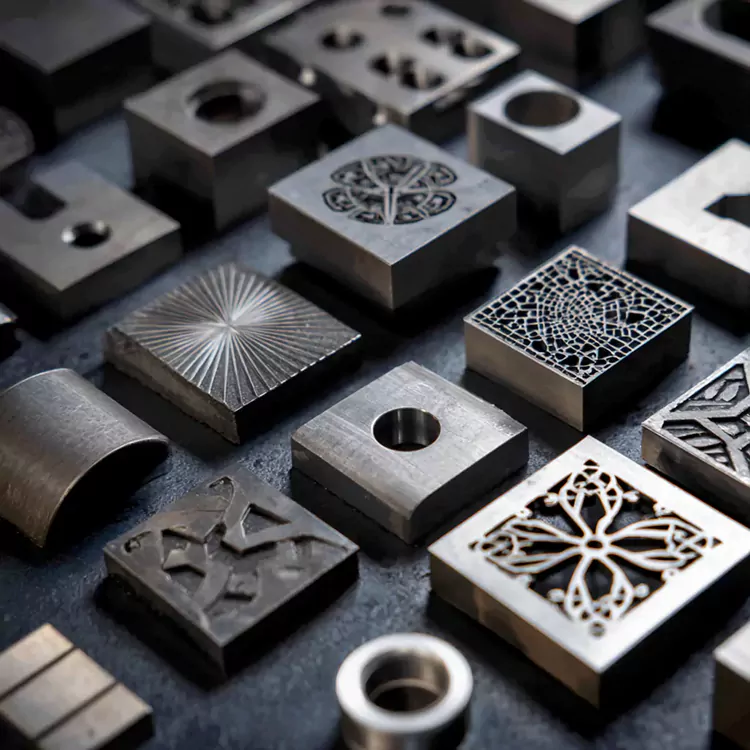
板金加工平らな金属シートを機能部品(筐体、ブラケット、 パネル、フレーム、シャーシ、カバーなど、切断、曲げ、接合、表面仕上げなどの一連の工程を経て完成します。 しかし、購入者の現実はもっと単純です。
- 予測可能性を買っているのです。パーツは「小さな調整」の後ではなく、最初からアセンブリに適合する必要があります。
- 再現性を買っているのです。200 番目のピースは、許容範囲内で 1 番目のピースと一致する必要があります。
- コーディネートを買っているのです。レーザーカットの精度、曲げ角度、溶接の歪み、コーティングの厚さは連携する必要があります。
いつ板金加工うまくできているが、良い意味で退屈に感じられる。組み立てチームは即興演奏をやめ、 在庫に「ほぼ適切な」部品が蓄積されなくなり、発売日も変更されなくなります。
購入者が常に直面している問題点は何ですか?
板金の問題のほとんどは「謎の問題」ではありません。これらは、前提が欠けていることから生じる予測可能な結果です。 ここでは、購入者が回避しようとしている問題点と、それらの問題点を解決する上流の意思決定について説明します。
| 購入者の悩みのポイント | どのように見えるか | 通常何が原因で起こるのか | それを防ぐ方法 |
|---|---|---|---|
| 組み立て時に部品が合わない | 穴の位置がずれている、エッジが干渉している、ファスナーが固着している | 不明確なデータム、一貫性のない曲げの仮定、無視された公差の積み重ね | データムをロックし、フィットするための重要な寸法を定義し、曲げ許容値方法を確認します |
| 目に見える外観上の欠陥 | キズ、ピット、オレンジピール、色ムラ | 取り扱い跡、間違った表面処理、コーティング厚さのばらつき | 化粧ゾーンを定義し、表面グレードを指定し、梱包と保護の要件を追加します |
| 溶接後の反り | パネルはもはやフラットではありません。ドアが閉まらない | 熱による歪み、固定不良、溶接順序が計画されていない | 治具を使用し、連続溶接を制限し、順序を検証し、リベット/クリンチングを考慮する |
| リードタイムは常に変化し続ける | 「素材待ち」「コーティング枠待ち」 | 希少な素材、仕上げのバリエーションが多すぎる、承認が不足している | 材料/仕上げの標準化、サンプルの事前承認、明確な改訂管理の提供 |
| 予期せぬコストの高騰 | DFM レビュー後に見積もりがジャンプする | あらゆる場所での厳しい公差、複雑な曲がり、計画されていない二次的な操作 | 必要な場合にのみ厳しい公差を適用します。機能を簡素化する。結合操作 |
静かな真実: ほとんどの購入者は「完璧な」部品を必要としていません。一貫性のある機能と外観を満たす部品 明確な受け入れ基準に裏付けられた要件。板金加工受け入れが暗示されると苦痛になる 定義の代わりに。
あなたにとって最も重要なプロセスはどれですか?
バイヤーは製造を 1 つのバンドルされたサービスのように扱うことがよくありますが、プロセスの選択は結果に直接影響します。 このセクションは、RFQ および図面メモで何を強調するかについてのメンタル モデルとして使用してください。
- 切断: 精密プロファイルの場合、レーザー切断が一般的です。パンチングは、繰り返しのパターンに対して効率的です。シャーリングは直線的な切断に適しています。
- 曲げ: プレス ブレーキは曲げを形成しますが、曲げ半径、スプリングバック、および木目の方向が精度と亀裂のリスクに影響します。
- 接合: オプションには、スポット溶接、MIG/TIG 溶接、リベット留め、クリンチング、およびファスナーが含まれますが、それぞれ強度と歪みがトレードオフになります。
- 表面仕上げ: 粉体塗装、メッキ、ブラッシング、陽極酸化処理 (アルミニウムの場合)、または塗装 - 仕上げは耐食性と外観の一貫性に影響します。
| 決定領域 | 必要なときに最適 | 指定しない場合のリスク | 購入者のヒント |
|---|---|---|---|
| レーザーカットとパンチ | 複雑な形状、素早い反復、きれいなエッジ | バリの方向、エッジの熱の色合い、マイクロタブは予期されません | バリ取り要件とエッジの状態を説明します (特に実際に使用する部品の場合) |
| 溶接 vs リベット/クリンチング | 密閉されたジョイント、高強度、少ないハードウェアアイテム | 化粧品ゾーンの反り、スパッタ、研削痕 | 化粧面を定義し、代替結合を可能にして歪みを軽減します |
| パウダーコートとメッキの比較 | 耐久性のあるコーティング、カラーオプション、優れたカバー力 | 厚さは穴のサイズと嵌合に影響します | 「マスキング」について説明し、どの部分をコーティングなしで維持する必要があるかを説明します |
図面を公開する前に確認すべきことは何ですか?
リビジョンを減らしたい場合の目標は、曖昧さを取り除くことです。以下は実用的なリリース前チェックリストです。 ブラケットとエンクロージャは同様に板金加工.
- 材質仕様: グレード、厚さ、および置換が許可されるかどうか (およびその範囲)。
- データムと重要な特徴: フィット、位置合わせ、および組み立てを制御するサーフェスを識別します。
- ホール戦略: どの穴がクリアランスであるか、どの穴がタップであるか、どの穴に皿穴/座ぐりが必要かを確認します。
- ベンド: 曲げ角度、内側の半径の予想、フラット パターンが情報的なものなのか制御的なものなのかを明確にします。
- エッジの状態: バリ取り、面取り、および「安全に扱える」要件を指定します。
- 溶接メモ: 溶接のタイプとサイズ、外観面、研削/洗浄要件、および歪みの制限。
- 仕上げる: 色、質感、コーティングの厚さの予想、マスキング領域、および該当する場合は塩分/腐食の予想。
- コスメティックゾーン: 通常の視距離下できれいに見える必要がある「A 面」領域にラベルを付けます。
- 包装: 表面品質が重要な場合は保護要件を追加します (フィルム、セパレーター、個別のラップ)。
- リビジョン管理: リビジョンごとに 1 つの図面、明確な変更概要、単一の承認ポイント。
高価な予期せぬ事態を防ぐ品質管理とは何ですか?
品質とは「最後に検査する」だけではありません。で板金加工、最良のアプローチは軽量チェックを挿入することです エラーを修正するのが最も安価なポイントです。
- 入荷した材料の検証:厚さ、基本的な識別、および視覚的な状態。
- 最初の品物検査: 完全なバッチを実行する前に、適合する重要な寸法を確認します。
- 工程中の曲げチェック: ドリフトを早期に発見するために、角度と重要なフランジの寸法をスポットチェックします。
- 溶接治具の検証: 治具が位置合わせを保持し、累積的な歪みを防止していることを確認します。
- 仕上げ前洗浄: 表面処理の一貫性は、コーティングの外観の主な要因です。
- 最終検査: 梱包する前に、機能的な薄さと外観上の許容範囲を確認してください。
部品が他のコンポーネントと接続している場合は、アセンブリで使用しているのと同じ基準を検査するようサプライヤーに依頼してください。 そうしないと、検査に合格しても適合に失敗する危険があります。
何がコストの原因となっているのでしょうか?機能を犠牲にすることなくコストを下げるにはどうすればよいでしょうか?
コストイン板金加工それが「ただの労働」であることはほとんどありません。これは、パーツに組み込まれた全体的な複雑さです。 セットアップ、操作、工具、仕上げ、そしてスクラップと再加工の隠れた税金。購入者がコントロールできる最大の手段は次のとおりです。
| コスト要因 | 何がそれを増加させるのか | 購入者ができること |
|---|---|---|
| 公差 | 重要ではないフィーチャーに対する過度に厳しい公差 | フィット感や機能に影響を与える場合にのみ、厳しい公差を適用します。 |
| 操作数 | 追加の二次作業 (手動バリ取り、穴あけ、研削) | 操作が少なくなるように機能を設計します。標準化されたエッジ ブレークを許可する |
| 溶接と化粧品 | 研削と再仕上げが必要な目に見える面の溶接 | ジョイントを非表示ゾーンに移動します。許容可能な場合は機械的接合を使用する |
| 仕上げの複雑さ | 複数の色/テクスチャ、厳密な外観上の期待、マスキングの驚き | 仕上げを標準化する。マスキングを事前に定義します。サンプルを早期に承認する |
| 素材の選択 | 標準外のグレード、厚さ、または供給が限られている場合 | 可能な限り共通の材料を使用してください。境界による等価置換を許可する |
購入者に優しいルール: すべての「特記事項」は有効です。通常、取り扱いやセットアップに時間がかかることを理解してください。 コストを削減し、リードタイムを安定させたい場合は、可能な限りバリエーション (材料、仕上げ、ハードウェアの種類) を減らしてください。
リードタイムを守り、コミュニケーションを鮮明に保つにはどうすればよいでしょうか?
遅延は、サプライヤーが一時停止して、RFQ パッケージで回答すべき質問をしなければならない場合によく発生します。 あなたが望むなら板金加工迅速に行動するには、「すぐに意思決定できる」リクエストを作成します。
- 適切なファイルを送信する: クリーンな PDF 図面と、可能な場合は 3D ファイル。
- 重要な寸法をマークする: ショップがあなたのアセンブリが何を重視しているかを知っていると想定しないでください。
- 仕上げゾーンと化粧ゾーンを定義する: 写真または「前面は化粧品です」などの簡単なメモを含めます。
- 状態量と予測: プロトタイプ、試験運用、および予想される月間生産量によって、計画が変更される可能性があります。
- 単一の承認所有者をロックする: 1 人がサンプル、変更、例外を承認します。
- 改訂を規律を保つ: バージョン管理されたファイル名と短い変更の概要を使用します。
サプライヤーはプロトタイプから量産までどのようにサポートできますか?
有能なサプライヤーは「部品を作る」以上のことを行います。適合性、外観、スケジュールを保護するプロセス ルートを選択するのに役立ちます。 拡大縮小するにつれて。例えば、深センHonmor精密技術有限公司 必要なお客様をサポートします板金加工これにより、高速プロトタイプから再現可能な生産へとスムーズに移行できます。 ブラケットまたはシャーシは、厳密な組み立て要件に適合している必要があります。
リスクを軽減する実践的なワークフロー
- 実現可能性のレビュー: 見積もりの前に、材質、曲げ、接合、仕上げの仮定を確認します。
- プロトタイプの構築: 適合する上で重要なフィーチャに焦点を当てた検査を行って、小さなバッチを生成します。
- サンプルの承認: 表面の標準、コーティングの厚さの影響、およびハードウェアのフィット感に合わせて調整します。
- 制御計画: 何をチェックするか、どのくらいの頻度でチェックするか、逸脱が発生した場合に何が起こるかを定義します。
- 生産の実行: 反復可能なルーティング、文書化された設定、一貫したパッケージ化。
よくある質問
-
板金製造の RFQ にはどのような情報を含める必要がありますか?
材料のグレード/厚さ、数量 (プロトタイプとボリューム)、仕上げ要件、外観ゾーン、重要な寸法、 推奨される結合方法 (または許容可能な代替方法)、およびファイル セット (PDF 図面 + 利用可能な場合は 3D モデル)。 -
曲げた後に穴がずれないようにするにはどうすればよいですか?
データムが定義されていること、重要な穴の位置がそれらのデータムに関連付けられていること、および曲げの仮定が確認されていることを確認してください。 (内側半径と曲げ代法)穴が曲がりに非常に近い場合は、歪みのリスクを軽減するために設計の変更を検討してください。 -
コーティングはフィット感に影響しますか?
はい。コーティングにより厚みが増し、特に穴、スロット、嵌合エッジの隙間を狭めることができます。 フィット感が重要な場合は、マスキング領域を定義するか、それに応じて寸法を調整します。 -
リードタイムを短縮する最も早い方法は何でしょうか?
材料と仕上げを標準化し、バリエーションを減らし、サンプルを迅速に承認し、改訂管理されたクリーンなパッケージを提供します。 遅延のほとんどは、説明や承認を待っていることから発生します。 -
見た目の要件とコストのバランスをとるにはどうすればよいですか?
顧客が目にする場所にのみ装飾ゾーンを定義し、それ以外の場所では要件を緩和します。 可能な場合は溶接と接合部を隠れた面に配置し、現実的な許容基準を指定します。 -
どのような場合に溶接と機械的締結を選択すべきですか?
シールされた接合部と高強度を実現するには、溶接を選択してください。歪みを抑えたい場合は、リベット留め/クリンチング/ファスナーを選択してください。 保守性が向上したり、目に見える面の外観が改善されたりします。
締めくくりのメモ
スムーズな注文と面倒な注文の違いは、通常、明確さによって決まります。何が適合しなければならず、何が見栄えが良くなければならないか、 何が変化する可能性があるのか、そしてそれをどのように検証するのか。それらの期待を明確にすると、板金加工「試行錯誤」から再現可能なシステムに変わります。
図面から信頼性の高い部品に移行する準備はできていますか?
新しいエンクロージャ、ブラケット、シャーシ、またはパネルを計画していて、修正の回数を減らし、リードタイムを安定させ、外観をきれいに仕上げたい場合は、 手を差し伸べる深センHonmor精密技術有限公司ファイルとターゲット要件を組み合わせて、お問い合わせプロトタイプから生産までの最適なパスについて話し合います。
関連ニュース
メッセージを残してください