

複雑な部品の精密スイス型旋盤旋削
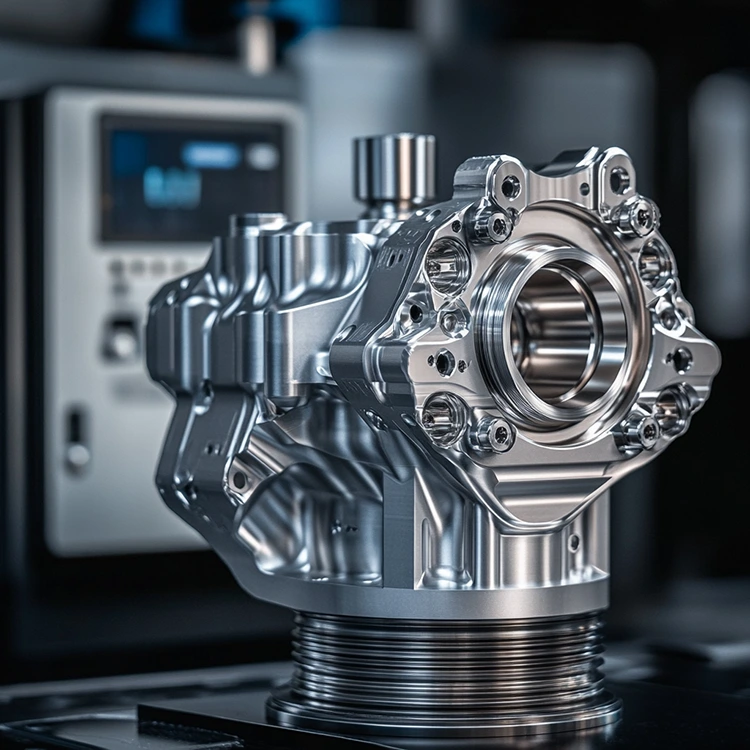
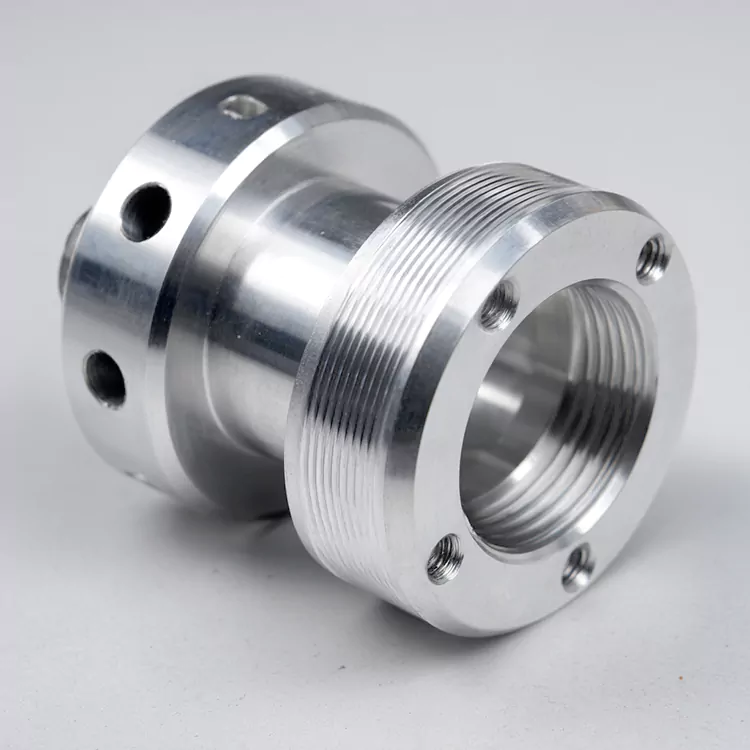
Honmor メーカーが製造する複雑部品用の精密スイス型旋盤旋削加工は、複雑で細長い部品を高精度に加工するプロセスです。 Honmor は、クライアントが医療、エレクトロニクス、自動車分野向けにこれらの部品をカスタマイズ、注文、調達するのを支援します。スイス型マシニング旋盤を使用し、公差±0.01mmの要求を満たす多特性部品をワンオフ加工で仕上げます。 Honmor は ISO 9001/13485 の基準を厳格に遵守し、複雑な部品の信頼できるグローバル調達を保証します。
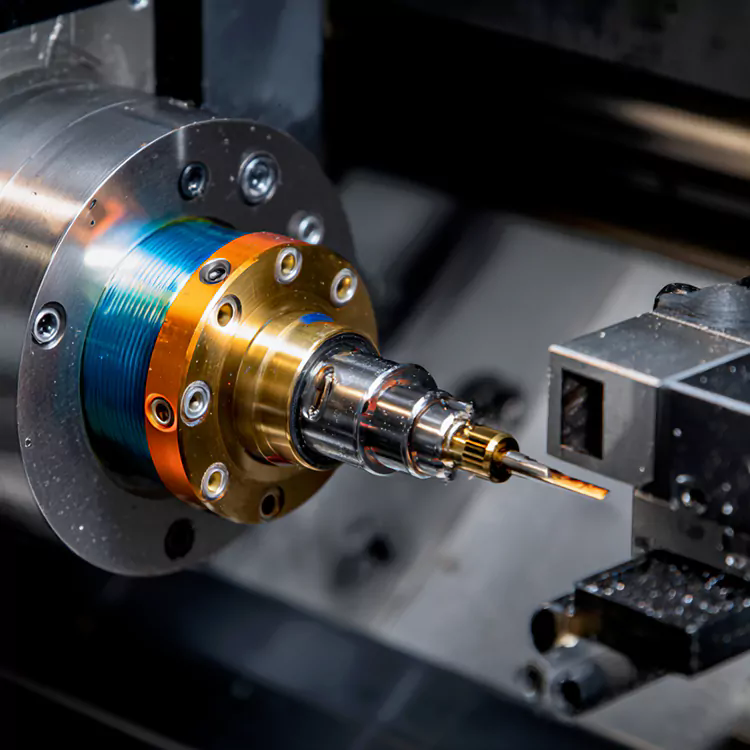
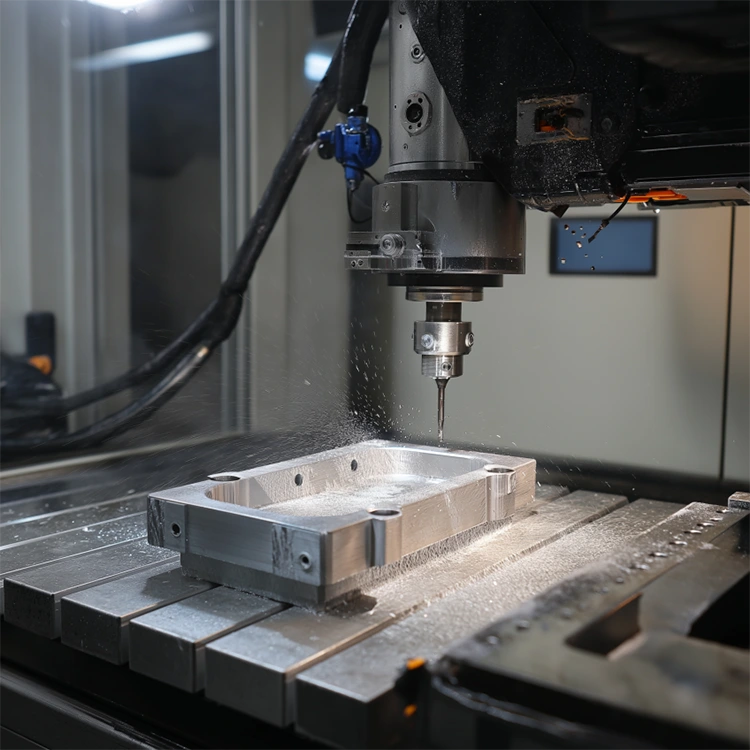
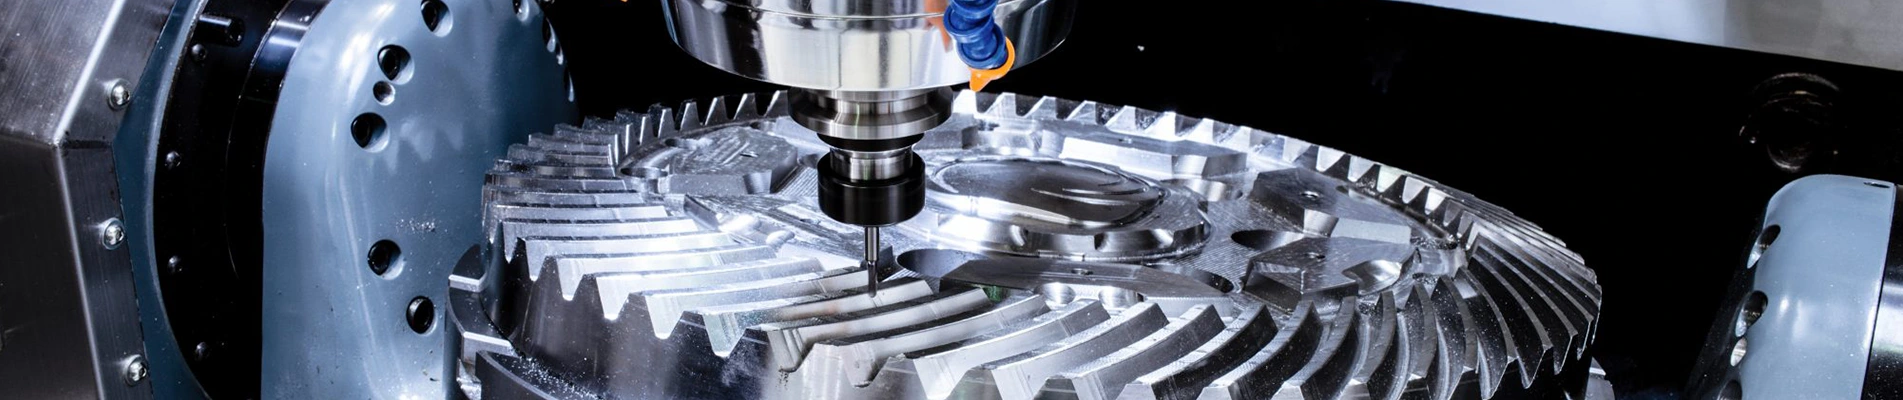
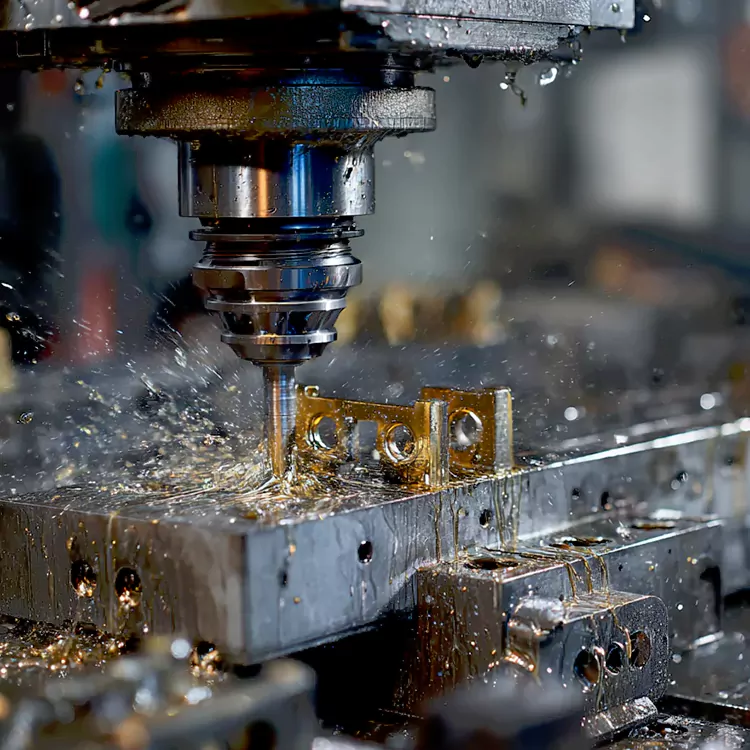
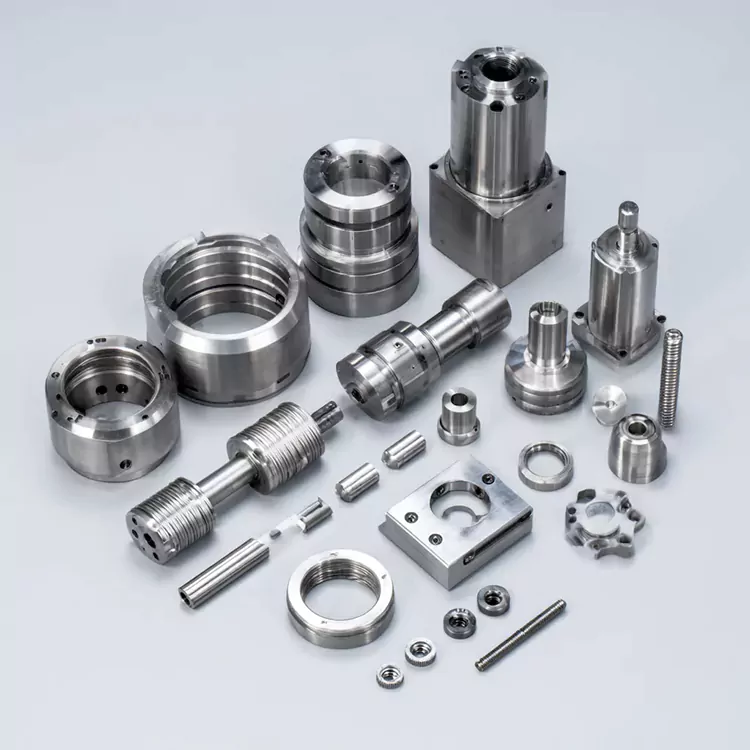
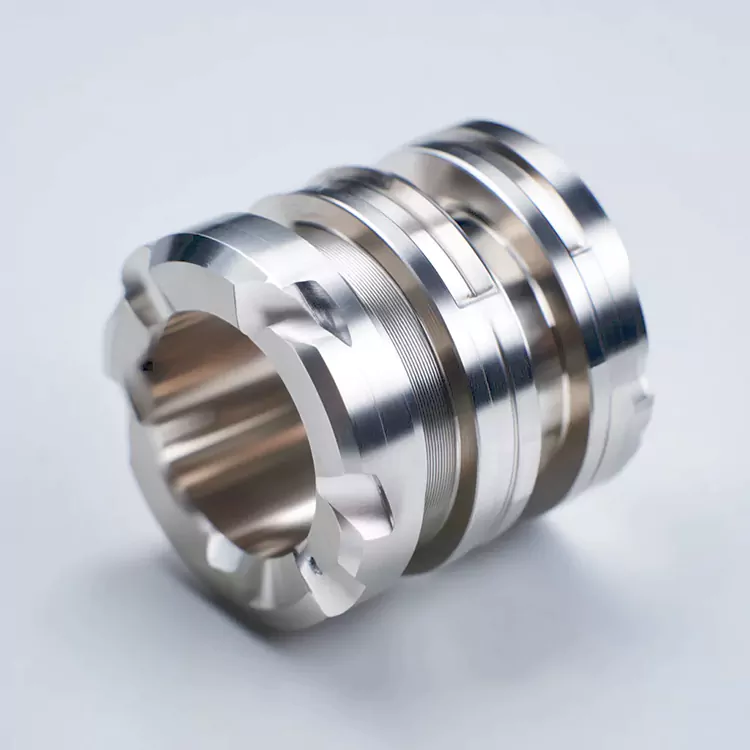
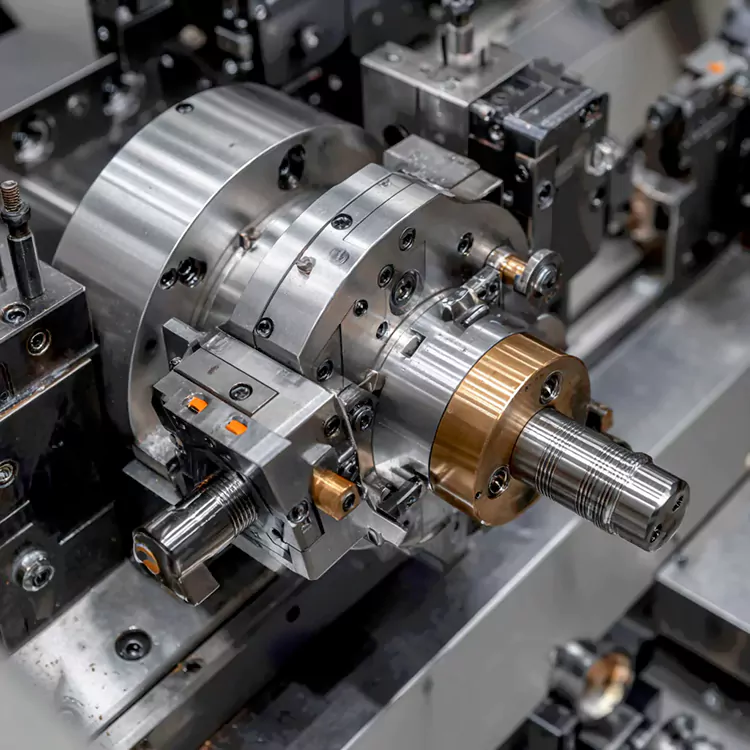
Honmor の複雑な部品のための高品質の精密スイス型旋盤旋削加工は、スイス型旋盤 (スライド主軸台旋盤) を使用して高精度の複雑な構造のコンポーネントを製造する特殊な CNC 加工プロセスを指します。その特徴は、細長い形状 (長さ対直径の比が最大 50:1)、多機能の統合 (微細穴、傾斜した溝、ねじ部など)、超緊密であることが特徴です。公差。従来の旋盤加工(複数のクランプ手順を必要とする複雑な部品の処理に苦労する)とは異なり、このプロセスではスイス型旋盤の独自の設計が活用されています。固定ガイドブッシュが切削工具の近くでワークピースをサポートし、直径 0.1 mm の部品であってもたわみを最小限に抑えます。さらに、統合されたライブツーリング (フライス加工、穴あけ、タッピング) と多軸リンケージ (X/Y/Z/C/A 軸) により、二次操作なしで 8 ~ 12 個の複雑なフィーチャを 1 回で完了できます。 Honmor はこのプロセスを専門とし、ハイエンドのスイス型旋盤 (Tornos GT26、Star SR-32J) と、医療グレードのステンレス鋼 (316L)、チタン合金 (Ti-6Al-4V)、快削真鍮 (C36000) などのさまざまな材料に最適化された超硬/タングステン切削工具を使用します。各部品は熱変形を避けるために温度が安定した作業場(22±0.3℃)で機械加工されており、±0.001mmという厳しい公差とRa 0.1μmまでの表面粗さを実現しています。クライアントが複雑な部品 (医療用マイクロ部品など) 向けに小ロットのスイス型旋盤旋削加工をカスタマイズする必要がある場合でも、大規模なバッチのコンポーネント (電子マイクロコネクタなど) を注文する必要がある場合でも、Honmor は複雑さ、精度、効率のバランスをとるために加工パラメータを調整し、機械加工が困難な複雑な部品の調達を簡素化します。
主な利点
複雑な形状のワンタイム加工でエラーを削減
複雑な部品の精密スイス型旋盤旋削加工の最大の利点は、複数のプロセス (旋削、フライス加工、穴あけ、ねじ切り) を 1 つのセットアップに統合し、繰り返しのクランプによる累積誤差を排除できることです。たとえば、ある医療顧客は、3 つの微細穴 (直径 0.2 mm)、2 つのネジ部 (M0.5)、およびテーパー先端を備えた 316L ステンレス鋼のカテーテル ガイドワイヤー (直径 0.8 mm) を必要としていました。Honmor のスイス型旋盤は、穴とネジの間の位置公差が ±0.0015 mm で、部品ごとにすべての機能を 90 秒で完成させました。従来の旋盤では 4 つのクランプ手順が必要であり、公差の偏差が ±0.005 mm 以上になります。クライアントがこのような複雑な部品をカスタマイズする場合、Honmor のエンジニアはツールパスとプロセスシーケンス (テーパーを回す前に微細穴をドリル加工するなど) を最適化して、フィーチャの位置合わせを確実にし、不合格率を 0.5% 未満に削減します。これは、高価値の複雑な部品にとって重要な利点です。
スリムで複雑な部品の優れた精度制御
直径1mm、長さ50mmなどの細い部品は加工中に振動やたわみが起こりやすいですが、複雑部品用スイス式旋盤旋削のガイドブッシュ設計はこの問題を効果的に解決します。ガイドブッシュは、加工対象部品を切削工具から 1 ~ 2 mm 以内に固定し、たわみを 0.05 mm 未満に制限します。 Honmor が所有する Tornos GT26 旋盤には、精度をさらに向上させるエアベアリング スピンドルが装備されています。たとえば、顧客が真鍮製の電子コネクタ ピンを十字溝で加工する必要がある場合、このプロセスでは、溝位置公差 ±0.01 mm および同心度 0.08 mm 未満を達成できます。このような正確なレベルにより、複雑な部品と相手コンポーネント (コネクタ ピンや回路基板など) との完璧な嵌合が保証され、従来の機械加工部品でよく発生する組み立て不良が回避されます。
多様で複雑なニーズに対応する強力な材料適応力
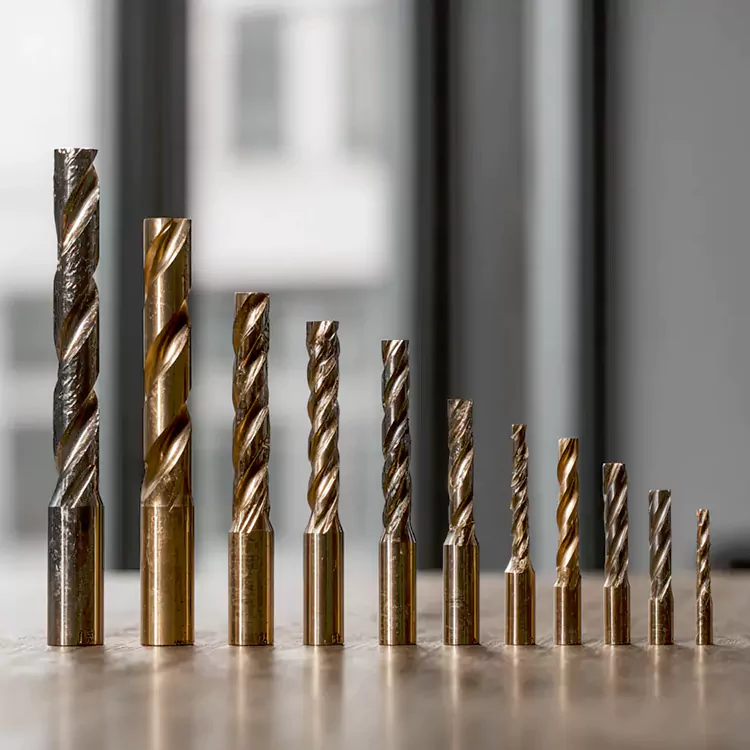
Honmor のスイス型旋盤は、真鍮 C36000 やアルミニウム 6061 などの軟質金属から、さまざまな業界の複雑な部品に不可欠な硬質耐食合金 (TI-6AI-4V、ステンレス鋼 440C など) までを扱うことができます。軟質金属材料の場合、Honmor は材料の変形を防ぐために高速切削工具を使用します。超硬合金材料に関しては、Honmor は立方晶窒化ホウ素工具を使用した低速かつ高トルクの加工を採用し、刃先の鋭さを維持します。たとえば、Ti-6AI-4V 医療用インプラントねじを加工する場合、Honmor のプロセスは ISO 13485 の基準を満たす ISO 4H のねじ公差と表面粗さ Ra0.8μm を実現できます。このような材料適応性により、顧客は単一のサプライヤーから複数のシナリオに対応する複雑な部品を購入することができ、調達管理が大幅に簡素化されます。
技術的パラメータ
|
パラメータ項目 |
ユニット |
名誉基準値 |
カスタマイズ可能な範囲 |
アプリケーションの重要性 |
|
機械加工可能な材料 |
- |
316L、Ti-6Al-4V、C36000 真鍮、6061Al |
440C ステンレス、Ti-6Al-7Nb、C26000 真鍮 |
316L/Ti-6Al-4V: 医療用。 C36000: エレクトロニクス |
|
最小直径 |
mm |
0.1 |
0.05~0.5 |
0.05mm:医療用マイクロニードル。 0.5mm: 小さな電子ピン |
|
最大長さと直径の比 |
L/D |
50:1 |
30:1 - 60:1 |
60:1: 細い医療用カテーテル部品。 30:1: 自動車センサーシャフト |
|
加工公差 |
mm |
±0.001 |
±0.0008(超精密)~±0.003(標準) |
±0.0008: 医療用インプラント。 ±0.002: 電子コネクタ |
|
表面粗さ |
μm (Ra) |
0.1 |
0.08(ミラー)~0.8(マット) |
0.08μm:医療用接触部品。 0.8μm:内部複合部品 |
|
複雑な機能の容量 |
- |
パーツあたり 8 ~ 12 個のフィーチャー (穴、溝、ねじ山) |
5 ~ 15 個の機能/部品 |
15の特徴:多機能医療部品。 5つの特徴:シンプルな電子部品 |
|
生産サイクル |
秒/パーツ |
60~180 |
30 (単純で複雑な部品) - 300 (非常に複雑な部品) |
30 秒: 真鍮の電子ピン。 300番台:Ti-6Al-4V医療部品 |
応用分野
医療機器産業
カテーテルガイドワイヤー(316L、直径0.8mm、微小穴3個)、手術用ロボットのエンドエフェクターシャフト(Ti-6Al-4V、テーパー先端+ネジ部)、歯科用インプラントアバットメント(Tiグレード2、内六角+外ネジ)など、小型化・多機能化が求められる医療機器には、複雑部品のスイス式旋盤旋削加工が不可欠です。 Honmor は、ヨーロッパの医療機器会社に 316L カテーテル ガイドワイヤを供給しています。これらの複雑な部品は精密スイス型旋盤旋盤で機械加工されており、正確な薬物送達を保証するために ±0.0015mm の微細穴の位置公差があり、Ra 0.1μm の表面粗さにより組織の炎症を防ぎます。 10,000回の屈曲試験でも疲労破壊のないガイドワイヤーは、医療機器規格CEクラスIIIを満たしています。外科用ロボットのシャフトの場合、Honmor の Ti-6Al-4V 部品は 4 つの複雑な機能 (テーパー、ねじ、溝、穴) を 1 つのセットアップに統合し、従来の機械加工と比較してお客様の組み立て時間を 60% 短縮します。
家庭用電化製品およびマイクロエレクトロニクス
エレクトロニクス分野では、このプロセスにより、USB4 コネクタ ピン (C36000 真鍮、直径 0.6 mm、十字溝 + 金メッキ先端)、スマートウォッチのバッテリー端子 (6061Al、直径 0.5 mm、段付きセクション)、センサー プローブ (440C ステンレス鋼、直径 0.7 mm、閉端穴付き) などの小型デバイス用の複雑なマイクロコンポーネントの製造が可能になります。韓国のあるスマートフォンメーカーは、Honmor から 500,000 本の USB-C コネクタピンを調達し、Honmor は複雑な部品を精密なスイス型旋盤加工で加工しました。これらの部品は、ケーブルとの互換性のあるプラグインを確保するために、交差溝幅 ±0.01 mm の公差要件があり、金メッキ表面は安定した導電性を維持できます。クライアントは、不良率が 0.3% であると報告しました。これは、以前のサプライヤーの不良率 2% よりもはるかに低いです。スマートウォッチ端末の場合、Honmor の 6061Al パーツは ±0.002mm の公差で 3 つの段付きセクション (直径 0.5/0.4/0.3mm) を統合し、時計のスリムなデザイン (厚さ 4.5mm) にフィットします。
自動車および新エネルギー車
自動車産業は、NEV バッテリー温度センサー シャフト、トランスミッション バルブ コア、燃料インジェクター ピンなどのセンサーや制御システムの複雑な精密部品を加工する際に、この種のプロセスに依存しています。 Honmor は中国の NEV 企業向けに 304 ステンレス鋼のセンサー シャフトを製造しています。これらの複雑な部品は精密なスイス型旋盤加工で製造されており、正確な温度検出を保証するために±0.05 mm のスパイラル溝公差があり、その耐食性表面はバッテリーの電解液への曝露に耐えることができます。一方、これらのシャフトはブランドの耐久性テストと 50,000 km の走行テストに安定した性能で合格しました。トランスミッション バルブ コアの場合、Honmor の 42CrMo 部品には ±0.02 mm の位置公差を持つ 2 つの傾斜穴が組み込まれており、バルブのスムーズな動作を保証し、トランスミッション ノイズを 15% 削減します。
名誉サービスの利点
Honmorは、12年以上の経験とISO 9001、AS9100、IATF 16949などの一連の公式認証を備え、高公差のチタン旋削部品の製造に重点を置いています。
販売サービス後7*24時間:顧客はいつでも加工の進捗状況や品質の問題について相談できます。
Honmor は、定期的な顧客に対して、納期を短縮するために在庫を用意しています (頻繁に注文される部品については 3 か月分の在庫)。さらに、部品に品質欠陥(人的要因以外)がある場合、Honmor は 6 か月以内の無料交換を提供し、チタン旋削部品を調達または注文する際の顧客の悩みを解決します。
お問い合わせを送信
連絡先情報
-
住所
中国広東省深セン宝安区沙井鎮馬鞍山村第二工業区ビル15#
-
-
Eメール
For inquiries about Rapid Prototyping, CNC Machining Parts, Plastic Injection Parts or price list, please leave your email to us and we will be in touch within 24 hours.
ニュースのおすすめ